


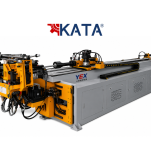


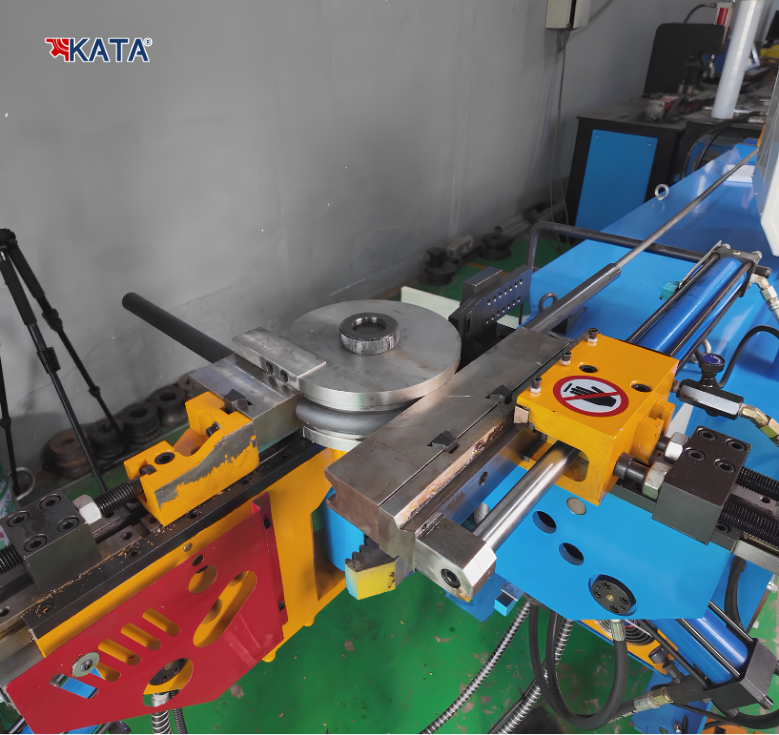
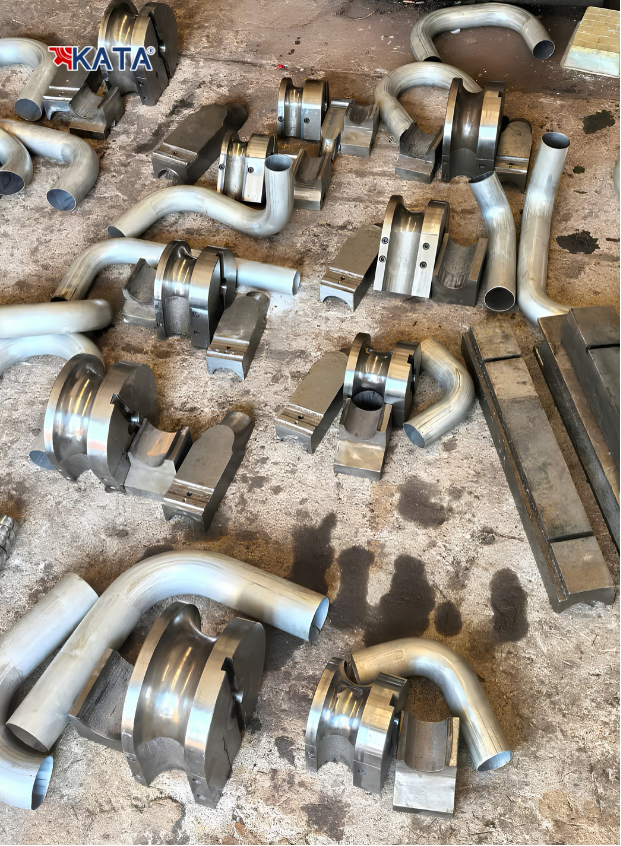
KATA không chỉ cung cấp máy uốn ống – KATA thiết kế và gia công trọn bộ dụng cụ khuôn uốn (khuôn uốn, kẹp khuôn, khuôn áp, lõi chống móp mandrel, yếm chống nhăn wiper die) theo đúng bản vẽ và vật liệu của từng khách hàng. Nhờ đầu tư sở hữu đầy đủ máy gia công tại xưởng – máy tiện, phay, cắt dây EDM, phay CNC khuôn mẫu – cùng hệ thống nhiệt luyện khép kín, KATA chủ động hoàn toàn từ thiết kế, gia công, nhiệt luyện đến kiểm tra chất lượng, sản xuất khuôn mẫu đa dạng và cung cấp vật tư tiêu hao theo từng nhu cầu cụ thể.
1. Vì sao khuôn uốn ống quyết định chất lượng sản phẩm?
Trong gia công uốn ống, bản thân máy chỉ tạo ra lực và chuyển động. Chất lượng sản phẩm cuối cùng – độ chính xác góc uốn, độ móp oval, độ nhăn thành trong, độ mỏng thành ngoài – phụ thuộc phần lớn vào bộ khuôn uốn.
Một bộ khuôn uốn ống hoàn chỉnh gồm:
|
Dụng cụ |
Chức năng |
Ảnh hưởng chất lượng |
|
Khuôn uốn (bend die) |
Tạo bán kính uốn |
Quyết định CLR và độ chính xác góc |
|
Kẹp chính (clamp die) |
Giữ phôi không trượt |
Quyết định chiều dài đoạn thẳng |
|
Kẹp Phụ (pressure die) |
Dẫn hướng và ép ống |
Chống móp oval, chống nhăn |
|
Lõi chống móp (mandrel) |
Đỡ thành trong ống |
Chống móp oval, chống gấp khúc |
|
Yếm chống nhăn (wiper die) |
Đỡ thành trong tại điểm uốn |
Chống nhăn thành trong |
|
Booster |
Kiểm soát độ mỏng thành ống |
Chống nứt thành ngoài |
Chỉ cần một trong các dụng cụ này không chính xác, sản phẩm sẽ lỗi – dù máy uốn có công suất lớn hoặc máy hiện đại đến đâu.
2. Quy trình thiết kế và gia công khuôn uốn ống của KATA
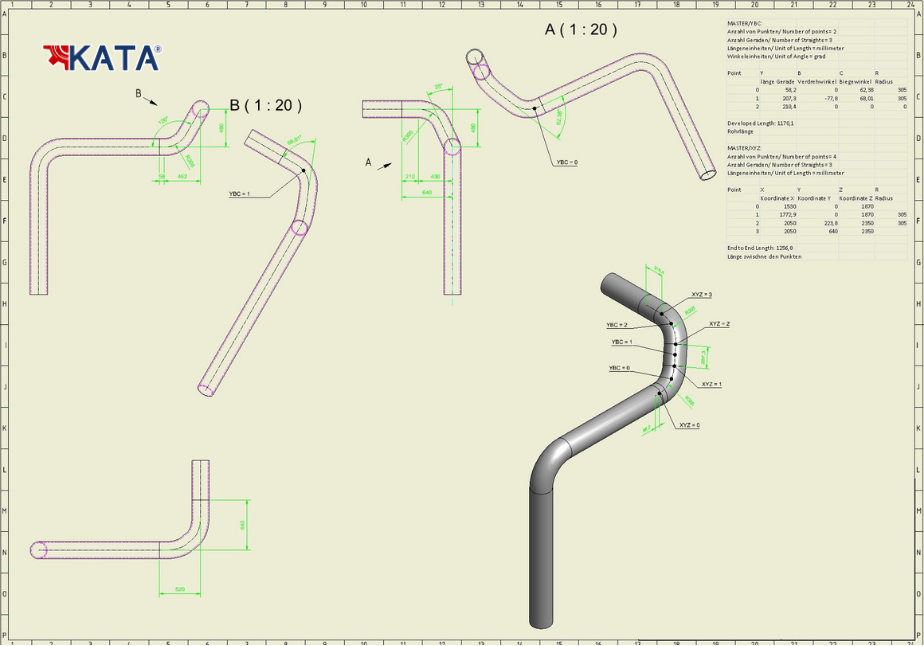
Bước 1 – Phân tích bản vẽ và xác định thông số khuôn
KATA bắt đầu từ bản vẽ sản phẩm của khách hàng, bóc tách các thông số quyết định thiết kế khuôn:
Thông số hình học:
- Đường kính ngoài ống (OD) và độ dày thành ống (t)
- Bán kính uốn tâm đường (CLR) của từng đoạn uốn
- Góc uốn (θ) và chiều dài các đoạn thẳng (L)
- Góc xoay giữa các mặt phẳng (P) – nếu có
Thông số vật liệu:
- Vật liệu ống (thép carbon, inox 304/316, nhôm, hợp kim, thép ASTM A106/A335/API 5L)
- Cấp bền và độ cứng
- Hệ số springback ước tính
Thông số kỹ thuật uốn:
- Tỷ lệ D/t và R/D
- Yêu cầu về độ móp oval, độ mỏng thành ống
- Dung sai góc uốn và chiều dài
Bước 2 – Tính toán thiết kế khuôn
Từ thông số đầu vào, KATA tính toán thiết kế từng dụng cụ:
Khuôn uốn (bend die):
- Bán kính khuôn = CLR yêu cầu (có bù springback)
- Chiều rộng khuôn = OD + khe hở (thường 0.1–0.3mm)
- Rãnh khuôn có biên dạng khớp với OD ống
- Vật liệu khuôn: thép hợp kim Cr12MoV, SKD11, hoặc thép dụng cụ tùy vật liệu ống
Kẹp chính (clamp die):
- Biên dạng kẹp khớp với OD ống
- Chiều dài kẹp đủ để giữ phôi không trượt (thường ≥ 2×OD)
- Lực kẹp tính toán theo vật liệu và độ dày thành ống
Kẹp phụ (pressure die):
- Biên dạng khớp với OD ống
- Chiều dài đủ để dẫn hướng ống trong suốt quá trình uốn
- Lực ép tính toán để chống móp oval
Lõi chống móp (mandrel):
- Đường kính mandrel = OD – 2t – khe hở (thường 0.1–0.2mm)
- Số bi phụ thuộc vào R/D:
- R/D ≥ 2.5: mandrel một bi
- 1.5 ≤ R/D < 2.5: mandrel nhiều bi (3–5 bi)
- R/D < 1.5: mandrel phân đoạn (segmented mandrel)
- Vị trí đặt mandrel: tính toán để đỡ đúng điểm uốn
Yếm chống nhăn (wiper die):
- Cần thiết khi R/D < 2.0
- Biên dạng khớp với khuôn uốn
- Vật liệu: thép hợp kim hoặc hợp kim đồng để giảm ma sát
Booster:
- Cần thiết khi D/t > 40 hoặc R/D < 1.5
- Hành trình và lực đẩy tính toán theo vật liệu và độ dày thành ống
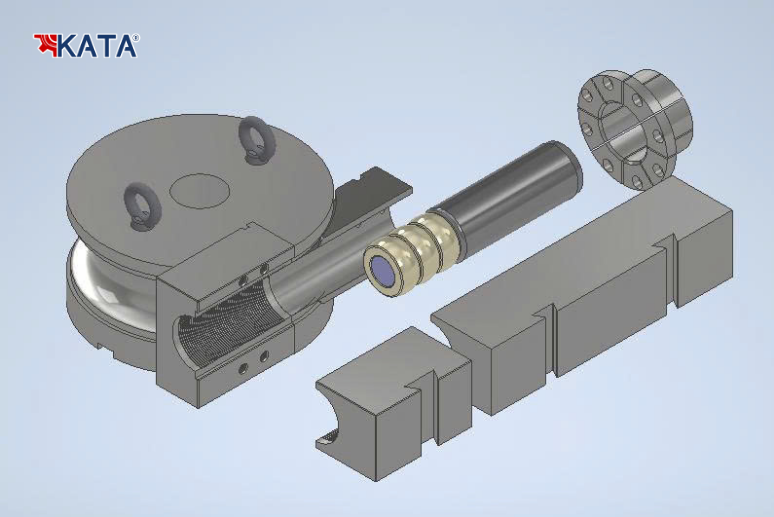
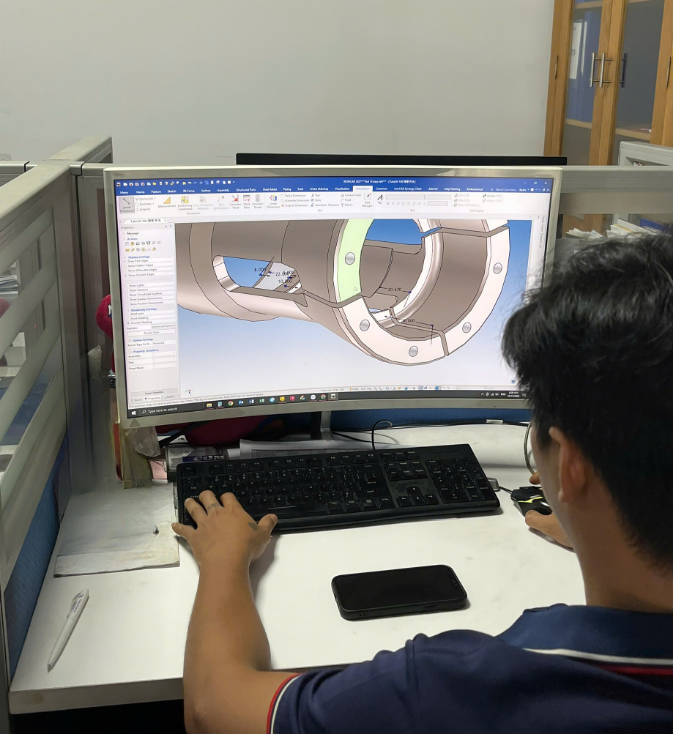
Bước 3 – Thiết kế trên phần mềm CAD/CAM
KATA sử dụng phần mềm CAD/CAM để thiết kế khuôn:
- Mô hình 3D của từng dụng cụ
- Mô phỏng quá trình uốn để kiểm tra thiết kế trước khi gia công
- Xuất bản vẽ gia công cho các máy CNC
- Lập trình CAM cho máy phay CNC, cắt dây EDM
Bước 4 – Gia công khuôn tại xưởng KATA
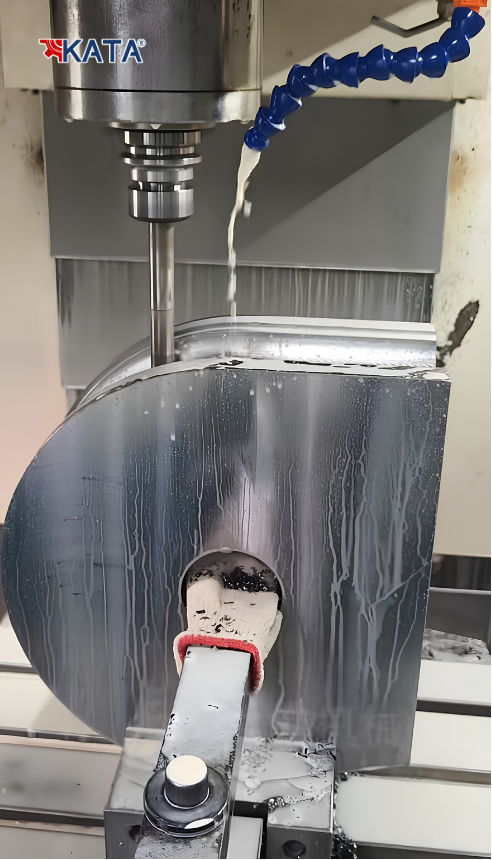
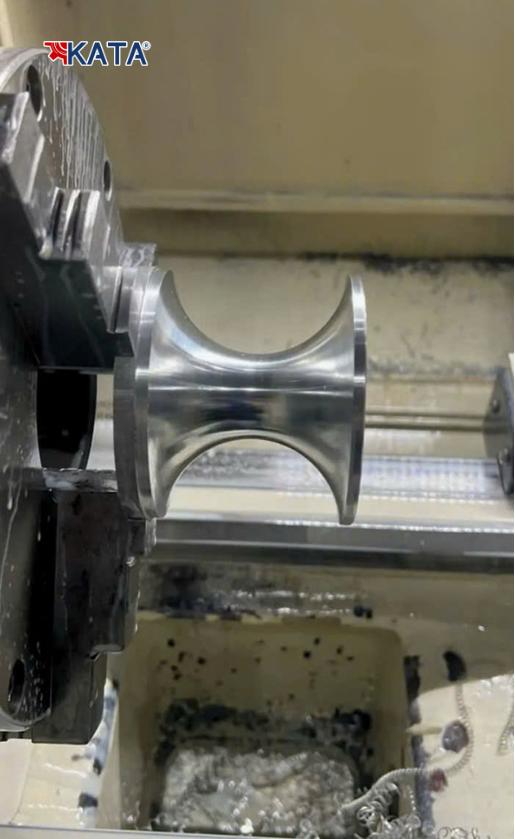
Đây là lợi thế cạnh tranh cốt lõi của KATA. KATA sở hữu đầy đủ máy gia công tại xưởng để sản xuất khuôn mẫu:
Máy tiện (lathe):
- Gia công trục mandrel, trục booster
- Gia công các chi tiết tròn của khuôn
- Đạt độ chính xác ±0.01mm
Máy phay (milling):
- Gia công biên dạng khuôn uốn, kẹp chính,kẹp phụ
- Gia công rãnh và lỗ trên khuôn
- Đạt độ chính xác ±0.01mm
Máy cắt dây EDM (Wire EDM):
- Gia công biên dạng kẹp chính và kẹp phụ
- Cắt các chi tiết có độ cứng cao
- Đạt độ chính xác ±0.005mm
- Bề mặt cắt mịn, không cần gia công lại
Máy phay CNC khuôn mẫu:
- Gia công các chi tiết khuôn có biên dạng 3D phức tạp,khuôn uốn định hình.Khuôn uốn 1/2R
- Phay tinh bề mặt khuôn đạt độ bóng cao
- Đạt độ chính xác ±0.005mm
Máy mài (grinding):
- Mài tinh bề mặt khuôn
- Mài biên dạng rãnh khuôn
- Đạt độ bóng Ra 0.4–0.8μm
Bước 5 – Nhiệt luyện khuôn
Đây là công đoạn quyết định tuổi thọ và độ bền của khuôn. Sau khi gia công cơ, khuôn được đưa vào nhiệt luyện để đạt độ cứng và độ dai cần thiết:
Quy trình nhiệt luyện tại KATA:
- Tôi (hardening): Nung khuôn đến nhiệt độ 1000–1050°C (tùy vật liệu), sau đó làm nguội nhanh để đạt độ cứng cao
- Ram (tempering): Nung lại khuôn ở nhiệt độ 180–600°C để giảm giòn, tăng độ dai
- Ủ non (stress relieving): Loại bỏ ứng suất nội sau khi gia công
Thông số nhiệt luyện điển hình:Kiểm tra sau nhiệt luyện:
- Đo độ cứng bằng máy Rockwell
- Kiểm tra biến dạng bằng máy CMM
- Kiểm tra nứt bằng phương pháp siêu âm hoặc thẩm thấu
|
Vật liệu khuôn |
Nhiệt độ tôi |
Môi trường làm nguội |
Nhiệt độ ram |
Độ cứng đạt được |
|
Cr12MoV |
1000–1050°C |
Không khí/dầu |
200–500°C |
HRC 58–62 |
|
SKD11 |
1000–1050°C |
Không khí |
200–500°C |
HRC 58–62 |
- Mài tinh sau nhiệt luyện để đạt kích thước cuối
Ý nghĩa của nhiệt luyện:
- Tăng độ cứng bề mặt – chống mài mòn trong quá trình uốn
- Tăng độ dai – chống nứt, chống vỡ khi chịu lực lớn
- Tăng tuổi thọ khuôn – từ 3–5 lần so với khuôn không nhiệt luyện
- Giảm chi phí thay khuôn – khuôn bền hơn, ít phải thay thế
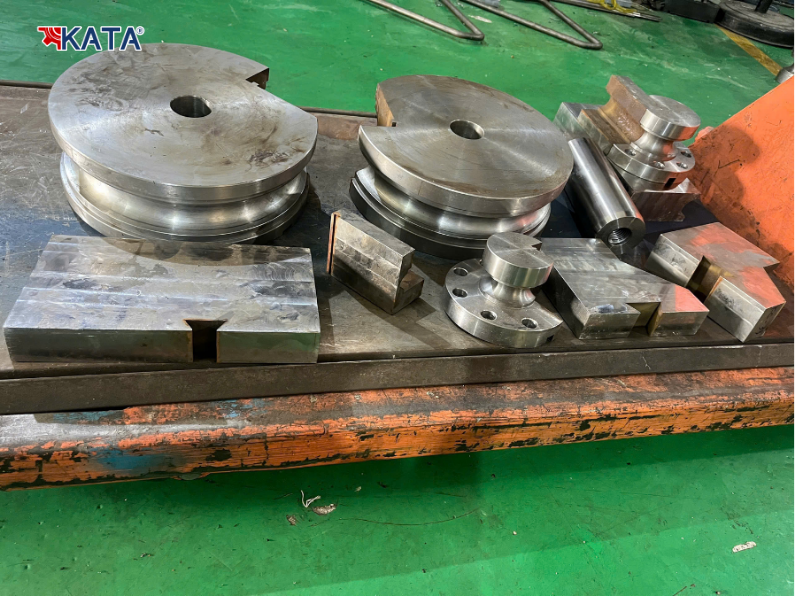
Bước 6 – Kiểm tra chất lượng khuôn
Trước khi giao khuôn, KATA kiểm tra:
- Kích thước hình học: đo thước kẹp điện tử,dụng cụ chuyên dụng
- Độ bóng bề mặt
- Độ cứng vật liệu: đo bằng máy đo độ cứng Rockwell
- Lắp ráp thử: lắp khuôn vào máy uốn để kiểm tra khớp
Bước 7 – Uốn thử mẫu với khuôn mới
KATA tiến hành uốn thử mẫu ống thực tế với khuôn mới để kiểm tra:
- Độ chính xác góc uốn
- Độ móp oval
- Độ nhăn thành trong
- Độ mỏng thành ngoài
- Chất lượng bề mặt
Nếu mẫu chưa đạt, KATA điều chỉnh khuôn (mài lại, thay đổi biên dạng) cho đến khi đạt yêu cầu.
3. Sản xuất vật tư tiêu hao theo nhu cầu khách hàng
Ngoài khuôn uốn chính, KATA còn sản xuất và cung cấp vật tư tiêu hao cho máy uốn ống:
Lõi chống móp (mandrel)
Các loại mandrel KATA cung cấp:
- Mandrel một bi: Cho R/D ≥ 2.5, ống thành dày
- Mandrel nhiều bi: Cho 1.5 ≤ R/D < 2.5, ống thành trung bình
- Mandrel phân đoạn: Cho R/D < 1.5, ống thành mỏng
- Mandrel linh hoạt: Cho ống có nhiều bán kính uốn khác nhau
Vật liệu mandrel:
- Thép hợp kim Cr12MoV, SKD11 (đã nhiệt luyện)
- Hợp kim đồng-beri (cho ống inox)
Yếm chống nhăn (wiper die)
Các loại wiper die KATA cung cấp:
- Wiper tiêu chuẩn: Cho R/D 1.5–2.0
- Wiper góc: Cho uốn chặt, góc nhọn
- Wiper đặc biệt: Cho vật liệu khó uốn (titan, Inconel)
Vật liệu wiper die:
- Thép hợp kim Cr12MoV, SKD11 (đã nhiệt luyện)
- Hợp kim đồng-beri (giảm ma sát với inox)
Các vật tư tiêu hao khác
- Khuôn chính (clamp die) các loại
- Kẹp phụ (pressure die) các loại
- Bạc đạn, vòng bi cho trục quay
- Dầu bôi trơn chuyên dụng cho uốn ống
- Dụng cụ tháo lắp khuôn nhanh
4. Ưu thế của KATA trong thiết kế và gia công khuôn
Chủ động hoàn toàn trong sản xuất
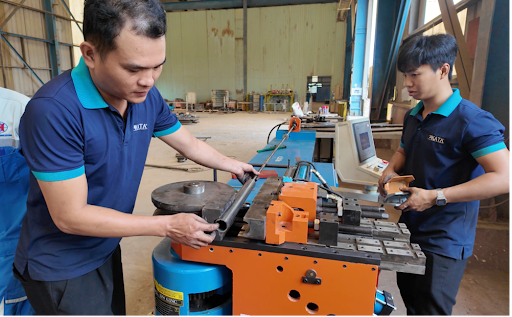
KATA không phụ thuộc vào nhà cung cấp khuôn bên ngoài. Với đầy đủ máy tiện, phay, cắt dây EDM, phay CNC khuôn mẫu và hệ thống nhiệt luyện, KATA:
- Rút ngắn thời gian sản xuất khuôn từ 2–4 tuần xuống 1–2 tuần
- Kiểm soát chất lượng từng chi tiết khuôn
- Điều chỉnh linh hoạt khi khách hàng thay đổi bản vẽ
- Sản xuất khuôn dự phòng nhanh chóng
- Chủ động về tiến độ – không bị động bởi nhà cung cấp bên ngoài
- Tối ưu chi phí – không qua trung gian, giảm giá thành
Kinh nghiệm thiết kế khuôn đa dạng
KATA đã thiết kế và gia công khuôn cho hàng trăm loại sản phẩm khác nhau:
- Ống xả ô tô – xe máy: Đường kính Φ32–90mm, inox 304/316 với R=1D
- Ống thủy lực: Đường kính Φ6–20mm, thép carbon, bán kính nhỏ 1D–1.5D
- Khung nội thất: Đường kính Φ16–50mm, inox, nhôm, bán kính biến thiên
- Ống công nghiệp nặng: Đường kính Φ130mm, thép ASTM A106/A335, thành dày 12mm
- Kết cấu xây dựng: Đường kính Φ50–168mm, thép carbon, bán kính lớn 3D–6D
Am hiểu vật liệu và công nghệ uốn
Đội ngũ kỹ thuật KATA nắm vững:
- Cơ chế biến dạng của ống khi uốn
- Ảnh hưởng của D/t và R/D đến thiết kế khuôn
- Springback của từng loại vật liệu
- Thiết kế mandrel, wiper, booster cho từng trường hợp
- Tối ưu tham số uốn để đạt chất lượng cao nhất
- Nhiệt luyện – chọn vật liệu và quy trình nhiệt luyện phù hợp với từng loại khuôn
5. Cam kết của KATA trong thiết kế và gia công khuôn
- Thiết kế khuôn theo đúng bản vẽ khách hàng – không dùng khuôn tiêu chuẩn cho sản phẩm đặc thù
- Gia công khuôn tại xưởng KATA – kiểm soát chất lượng từng chi tiết
- Nhiệt luyện khuôn đúng quy trình – đảm bảo độ cứng và tuổi thọ
- Uốn thử mẫu trước khi giao khuôn – đảm bảo khuôn đạt yêu cầu
- Cung cấp vật tư tiêu hao theo nhu cầu – mandrel, wiper, kẹp khuôn
- Bảo hành khuôn – sửa chữa hoặc thay thế nếu có lỗi thiết kế
- Hỗ trợ kỹ thuật 24/7 – tư vấn thiết kế, điều chỉnh khuôn, xử lý sự cố
6. KATA Machinery – Đối tác thiết kế và gia công khuôn uốn ống
KATA Machinery (Metal Forming & Fabrication Solutions) là đơn vị chuyên cung cấp giải pháp máy uốn ống từ NC, thủy lực đến CNC tự động công nghệ cao tại Việt Nam.
Dịch vụ thiết kế và gia công khuôn của KATA:
- Thiết kế khuôn uốn, kẹp khuôn, khuôn áp theo bản vẽ khách hàng
- Gia công khuôn bằng máy tiện, phay, cắt dây EDM, phay CNC khuôn mẫu
- Nhiệt luyện khuôn đúng quy trình – đạt độ cứng HRC 58–62
- Sản xuất lõi chống móp (mandrel), yếm chống nhăn (wiper die) theo nhu cầu
- Cung cấp vật tư tiêu hao: booster, bạc đạn, dầu bôi trơn, dụng cụ tháo lắp
- Uốn thử mẫu và điều chỉnh khuôn đến khi đạt yêu cầu
- Bảo hành khuôn và hỗ trợ kỹ thuật 24/7
Các dòng máy uốn ống KATA:
- Máy uốn ống NC-38- NC89 – cho xưởng vừa và nhỏ
- Máy uốn ống CNC 2 tầng khuôn 4 trục servo – cho sản xuất hàng loạt với 2 bán kính
- Máy uốn ống CNC 3 tầng khuôn – cho chi tiết phức tạp với 3 bán kính
- Máy uốn ống CNC 11 trục xoay đầu – cho chi tiết phức tạp nhất, đa mặt phẳng
- Máy uốn ống DW 130NC – cho ống cỡ lớn Φ130×12mm
Tóm lại, KATA thiết kế và gia công khuôn uốn ống theo sản phẩm khách hàng thông qua quy trình 7 bước: phân tích bản vẽ – tính toán thiết kế khuôn – thiết kế trên CAD/CAM – gia công tại xưởng – nhiệt luyện – kiểm tra chất lượng – uốn thử mẫu. Nhờ sở hữu đầu tư đầy đủ máy tiện, phay, cắt dây EDM, phay CNC khuôn mẫu và hệ thống nhiệt luyện khép kín, KATA chủ động hoàn toàn từ thiết kế, gia công, nhiệt luyện đến kiểm tra chất lượng – không phụ thuộc vào nhà cung cấp bên ngoài, rút ngắn thời gian sản xuất, kiểm soát chất lượng từng chi tiết và tối ưu chi phí. Với bề dày kinh nghiệm, kiến thức chuyên sâu về kỹ thuật uốn ống và hàng trăm case study thực tế, KATA là đối tác đáng tin cậy cho doanh nghiệp muốn nâng cấp năng lực sản xuất.

