




Một bản vẽ ống uốn chứa đựng đầy đủ dữ liệu để xác định cấu hình máy uốn cần thiết – nhưng chỉ khi người đọc bản vẽ hiểu được mối quan hệ giữa đường kính ngoài (OD), độ dày thành ống (t), tỷ lệ D/t, bán kính uốn (CLR), tỷ lệ R/D, vật liệu và dung sai. KATA Machinery tiếp cận theo hướng kỹ thuật: bóc tách bản vẽ thành các thông số đầu vào, tính toán khả năng uốn, xác định dụng cụ cần thiết, rồi mới chọn máy. Đây là lý do KATA được tin chọn bởi hàng trăm doanh nghiệp cơ khí, nội thất, ô tô – xe máy và FDI trên khắp Việt Nam.
1. Giải mã bản vẽ ống uốn – Các thông số kỹ thuật cốt lõi
1.1. Thông số hình học trên bản vẽ
Một bản vẽ ống uốn tiêu chuẩn chứa các ký hiệu kỹ thuật sau:
|
Ký hiệu |
Ý nghĩa |
Đơn vị |
Ảnh hưởng đến chọn máy |
|
OD |
Đường kính ngoài ống |
mm |
Xác định dải đường kính máy |
|
t |
Độ dày thành ống |
mm |
Xác định công suất uốn |
|
D/t |
Tỷ lệ đường kính/độ dày |
– |
Xác định nhu cầu mandrel |
|
CLR |
Bán kính uốn tâm đường |
mm |
Xác định khuôn và dụng cụ |
|
R/D |
Tỷ lệ bán kính/đường kính |
– |
Xác định độ khó uốn |
|
θ |
Góc uốn |
độ |
Xác định số trục điều khiển |
|
L |
Chiều dài đoạn thẳng |
mm |
Xác định hành trình cấp phôi |
|
P |
Góc xoay giữa các mặt phẳng |
độ |
Xác định nhu cầu CNC |
1.2. Phân tích tỷ lệ D/t – Yếu tố quyết định độ khó uốn
Tỷ lệ D/t (đường kính ngoài chia độ dày thành ống) là chỉ số quan trọng nhất để đánh giá độ khó uốn:
D/t ≤ 20 (thành dày):
- Ống chịu nén tốt, ít có nguy cơ nhăn
- Có thể uốn không cần mandrel nếu R/D ≥ 2.5
- Dụng cụ đơn giản, chi phí thấp
- Ứng dụng: ống thủy lực áp suất cao, ống chịu lực
20 < D/t ≤ 40 (thành trung bình):
- Cần mandrel một bi hoặc nhiều bi nếu R/D < 2.5
- Wiper die cần thiết nếu R/D < 2.0
- Yêu cầu kiểm soát tốc độ uốn và lực kẹp
- Ứng dụng: ống xả ô tô, khung xe máy
D/t > 40 (thành mỏng):
- Bắt buộc mandrel nhiều bi + wiper die
- Cần booster để kiểm soát độ mỏng thành ống
- Tốc độ uốn phải giảm, lực kẹp phải chính xác
- Ứng dụng: ống inox trang trí, ống dẫn nhiên liệu
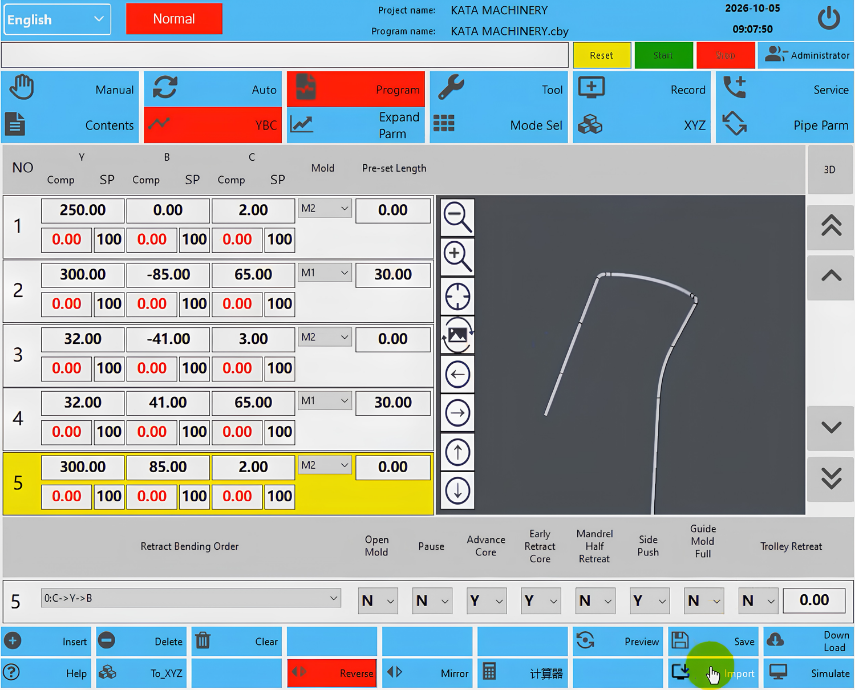
1.3. Phân tích tỷ lệ R/D – Yếu tố quyết định dụng cụ
Tỷ lệ R/D (bán kính uốn chia đường kính ống) quyết định dụng cụ và công nghệ uốn:
|
R/D |
Đặc điểm kỹ thuật |
Dụng cụ cần thiết |
|
≥ 3.0 |
Uốn bán kính lớn, ít biến dạng |
Khuôn uốn + kẹp + pressure die tiêu chuẩn |
|
2.0 – 3.0 |
Uốn tiêu chuẩn, biến dạng trung bình |
Thêm mandrel một bi |
|
1.5 – 2.0 |
Uốn chặt, nguy cơ nhăn cao |
Mandrel nhiều bi + wiper die |
|
1.0 – 1.5 |
Uốn rất chặt, nguy cơ móp oval cao |
Mandrel phân đoạn + wiper + booster |
|
< 1.0 |
Uốn cực chặt, cần công nghệ đặc biệt |
Thiết kế dụng cụ tùy chỉnh, thảo luận trước |
1.4. Phân tích vật liệu – Yếu tố quyết định springback
Mỗi loại vật liệu có hệ số springback (đàn hồi ngược) khác nhau, ảnh hưởng trực tiếp đến góc uốn thực tế:
|
Vật liệu |
Springback ước tính |
Hệ số bù góc |
|
Thép carbon mềm |
1° – 3° |
Thấp |
|
Thép carbon cứng |
3° – 5° |
Trung bình |
|
Inox 304 |
4° – 7° |
Cao |
|
Inox 316 |
5° – 8° |
Rất cao |
|
Nhôm mềm |
2° – 4° |
Trung bình |
|
Nhôm cứng |
4° – 6° |
Cao |
|
Hợp kim titan |
6° – 10° |
Rất cao |
|
Thép ASTM A106/A335 |
3° – 6° |
Cao |
Công thức bù springback thực tế:
Góc uốn thực tế = Góc uốn yêu cầu + Góc springback
Ví dụ: Cần uốn inox 304 góc 90°, springback 5° → Máy phải uốn đến 95° để sau khi đàn hồi về đúng 90°.
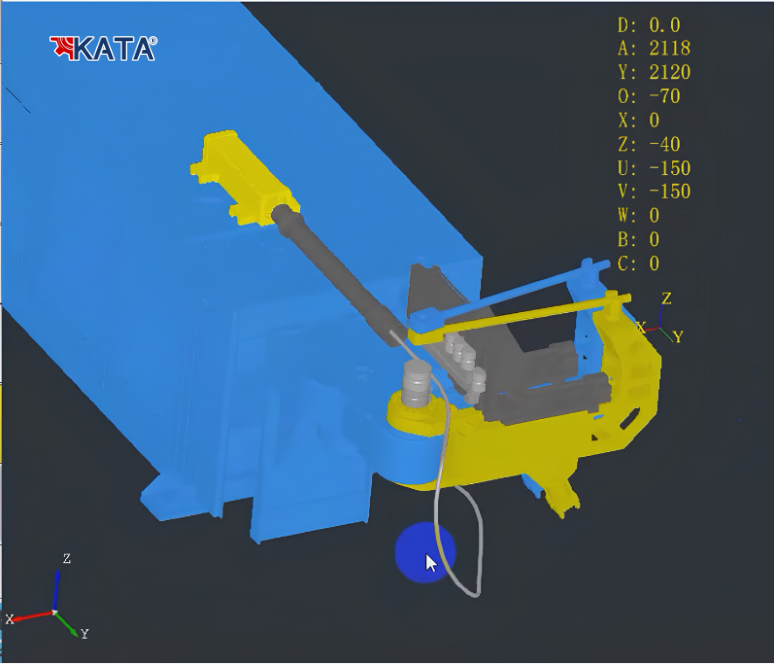
2. Quy trình bóc tách bản vẽ của KATA
Bước 1 – Đọc bản vẽ và phân loại chi tiết
KATA tiếp nhận bản vẽ 2D/3D hoặc mẫu sản phẩm thực tế, phân loại theo:
- Số mặt phẳng uốn: một mặt phẳng (2D) hay đa mặt phẳng (3D)
- Số góc uốn: 1–2 góc (đơn giản), 3–5 góc (trung bình), >5 góc (phức tạp)
- Bán kính uốn: cố định (một bán kính) hay biến thiên (nhiều bán kính)
- Vật liệu: thép carbon, inox, nhôm, hợp kim
Bước 2 – Tính toán khả năng uốn
KATA tính toán các chỉ số kỹ thuật:
Tính D/t:
D/t = OD / t
Tính R/D:
R/D = CLR / OD
Tính chiều dài triển khai (developed length):
L = ΣL_thẳng + Σ(π × CLR × θ/180)
Tính lực uốn cần thiết:
F = f(vật liệu, OD, t, CLR)
Bước 3 – Xác định khuôn mẫu và cấu hình máy
Từ kết quả tính toán, KATA xác định:
Khuôn uốn (bend die):
- Bán kính khuôn = CLR yêu cầu
- Chiều rộng khuôn phù hợp với OD
- Vật liệu khuôn phù hợp với vật liệu ống
Kẹp khuôn (clamp die):
- Biên dạng kẹp khớp với OD
- Chiều dài kẹp đủ để giữ phôi không trượt
Khuôn áp (pressure die):
- Biên dạng khớp với OD
- Lực ép đủ để dẫn hướng ống
Mandrel:
- Loại mandrel (một bi, nhiều bi, phân đoạn)
- Đường kính mandrel = OD – 2t – khe hở
- Số bi phụ thuộc vào R/D
Wiper die:
- Cần thiết khi R/D < 2.0
- Biên dạng khớp với khuôn uốn
Booster:
- Cần thiết khi D/t > 40 hoặc R/D < 1.5
- Kiểm soát độ mỏng thành ống
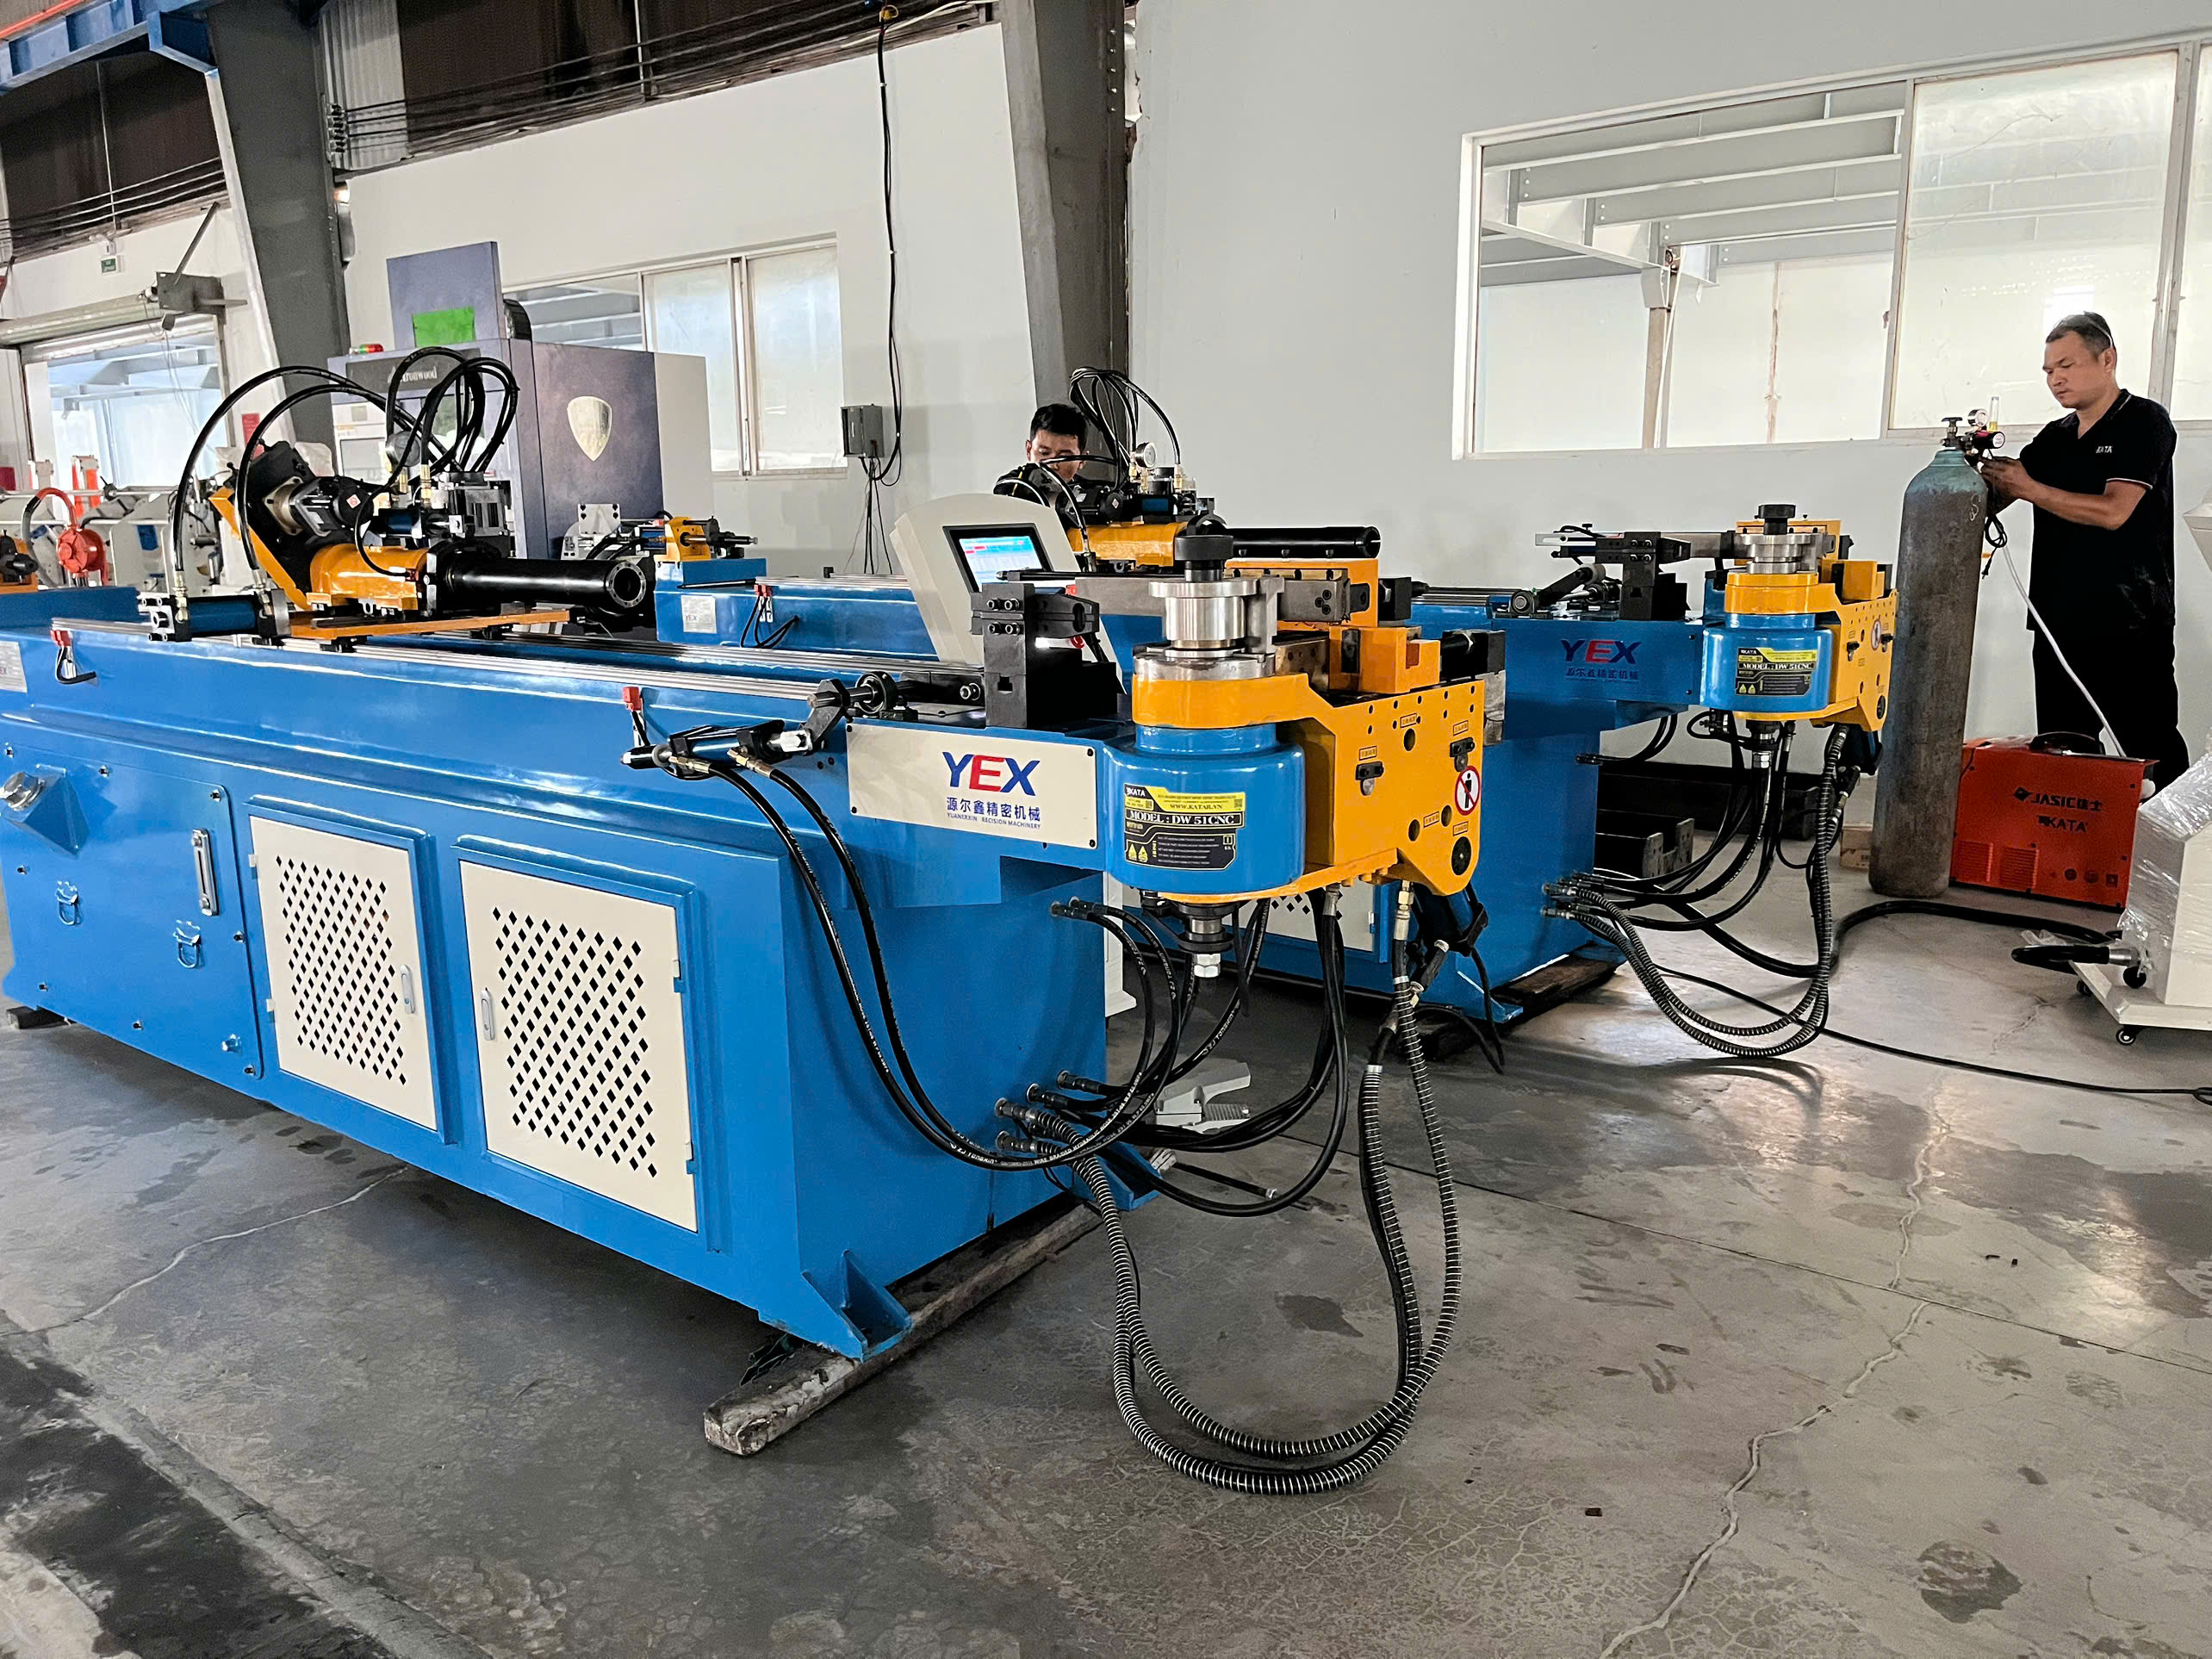
Bước 4 – Chọn dòng máy theo độ phức tạp
|
Đặc điểm bản vẽ |
Dòng máy đề xuất |
|
1–2 góc uốn, một mặt phẳng, D/t ≤ 20 |
Máy uốn ống NC-38,NC50,NC76 -NC89-NC114 |
|
3–4 góc uốn, 2 bán kính, sản xuất hàng loạt |
Máy uốn ống CNC 2 tầng khuôn 4 trục servo |
|
5+ góc uốn, 3 bán kính, chi tiết phức tạp |
Máy uốn ống CNC 3 tầng khuôn |
|
Đa mặt phẳng,Uốn đối xứng, dung sai ±0.1°, chi tiết cao cấp |
Máy uốn ống CNC 11 trục xoay đầu |
|
OD > Φ130mm, t > 10mm, công nghiệp nặng |
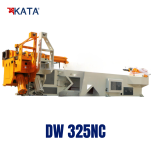
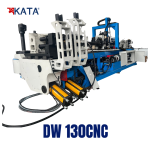
Máy uốn ống DW 130CNC-168CNC |
3. Uốn thử mẫu – Bước kiểm chứng bản vẽ trên thực tế
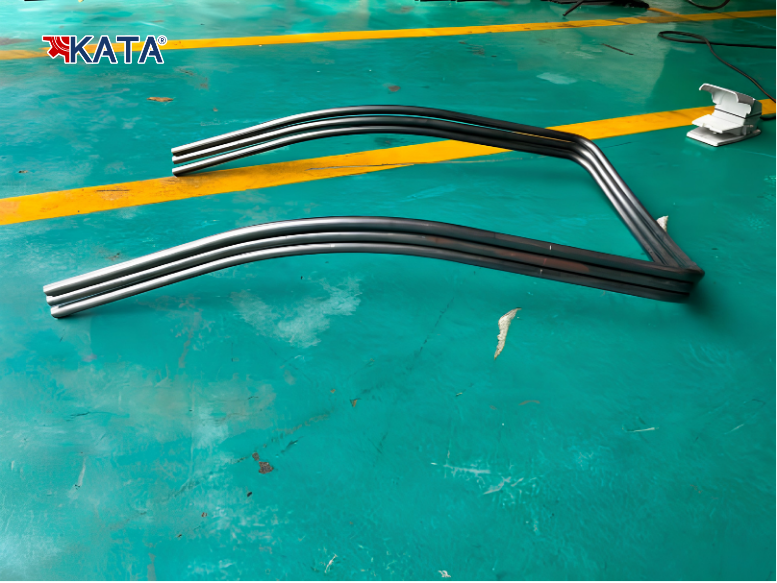
Đây là bước khác biệt cốt lõi của KATA. Trước khi khách hàng quyết định đầu tư, KATA tiến hành uốn thử mẫu ống khó nhất trong bộ sản phẩm và đo đạc:
Đo độ móp oval:
Độ móp oval (%) = (OD_max – OD_min) / OD_danh nghĩa × 100%
Tiêu chuẩn chấp nhận: ≤ 5% cho hầu hết ứng dụng, ≤ 3% cho ứng dụng áp suất cao.
Đo độ mỏng thành ống:
Độ mỏng thành ống (%) = (t_ban đầu – t_min) / t_ban đầu × 100%
Tiêu chuẩn chấp nhận: ≤ 15% cho hầu hết ứng dụng, ≤ 10% cho ứng dụng áp suất cao.
Đo độ chính xác góc uốn:
Sai số góc = |Góc thực tế – Góc yêu cầu|
Tiêu chuẩn chấp nhận: ±0.1° đến ±0.5° tùy ứng dụng.
Kiểm tra bề mặt:
- Không nhăn thành trong
- Không gấp khúc
- Không xước bề mặt
- Không nứt thành ngoài
Kết quả uốn thử được ghi nhận và báo cáo cho khách hàng. Nếu mẫu chưa đạt, KATA điều chỉnh dụng cụ và tham số uốn cho đến khi đạt – đây là lý do tỷ lệ máy phải chỉnh sửa sau bàn giao tại KATA rất thấp.
4. Bề dày kinh nghiệm – Yếu tố làm nên khác biệt của KATA
Hàng trăm case study thực tế
KATA đã triển khai thành công hệ thống máy uốn ống CNC cho hàng trăm doanh nghiệp thuộc nhiều ngành: từ xưởng cơ khí nhỏ tại TP.HCM, nhà máy nội thất xuất khẩu tại Bình Dương, đến nhà máy FDI sản xuất phụ tùng ô tô tại Bắc Ninh, Hải Phòng. Mỗi case study là một bài học thực tế về chọn cấu hình máy, thiết kế dụng cụ và tối ưu tham số uốn cho từng loại vật liệu và bán kính cụ thể.
Kiến thức chuyên sâu về kỹ thuật uốn ống
Đội ngũ kỹ thuật KATA nắm vững:
- Cơ chế biến dạng của ống khi uốn: nén thành trong, kéo giãn thành ngoài, biến dạng oval
- Ảnh hưởng của D/t và R/D đến chất lượng uốn
- Springback của từng loại vật liệu và cách bù góc
- Thiết kế & sản xuất khuôn mẫu,lõi chống móp,yếm chống nhăn (mandrel, wiper, booster) cho từng trường hợp
- Tối ưu tham số uốn: tốc độ, lực kẹp, vị trí mandrel
Bề dày kinh nghiệm thực chiến
Kinh nghiệm thực chiến giúp KATA dự đoán vấn đề trước khi phát sinh, đề xuất giải pháp tối ưu dựa trên các case đã triển khai, rút ngắn thời gian chạy thử và đồng hành cùng khách hàng vượt qua khó khăn kỹ thuật trong suốt quá trình vận hành.
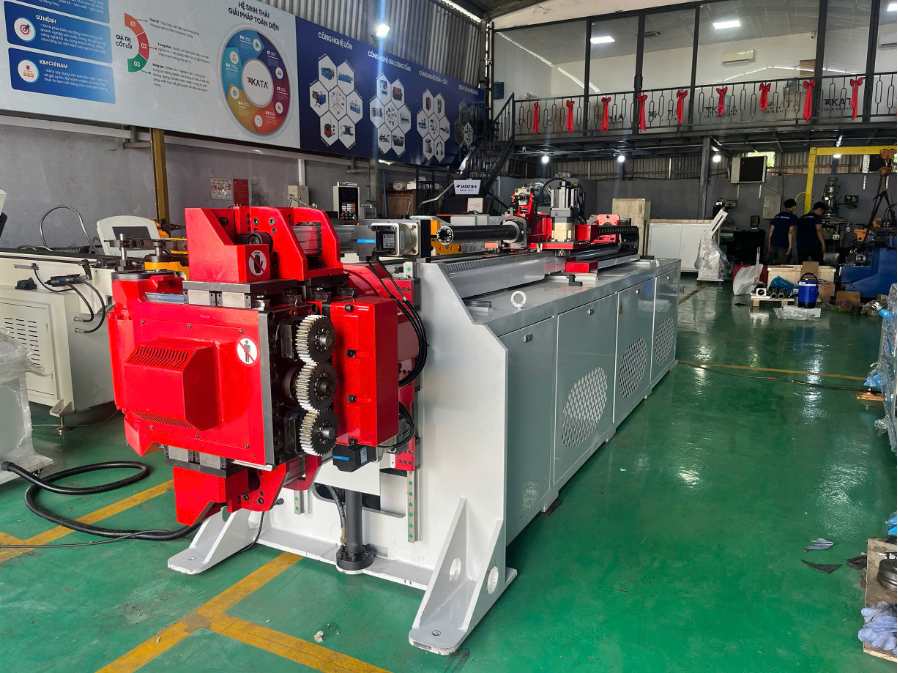
5. Cam kết của KATA trong triển khai hệ thống
- Uốn thử mẫu trước khi đầu tư – khách hàng thấy kết quả thực tế trước khi xuống tiền
- Bàn giao công nghệ tận nơi – chuyển giao kiến thức vận hành, lập trình, bảo trì, xử lý sự cố
- Đồng hành đến khi ra sản phẩm cuối – nếu sản phẩm chưa đạt, KATA tiếp tục điều chỉnh dụng cụ và tham số uốn
- Bảo hành 12 tháng và hỗ trợ 24/7 – qua hotline và đội ngũ kỹ thuật tại chỗ
6. KATA Machinery – Đối tác triển khai hệ thống máy uốn ống CNC
KATA Machinery (Metal Forming & Fabrication Solutions) là đơn vị chuyên cung cấp giải pháp máy uốn ống từ NC, thủy lực đến CNC tự động công nghệ cao tại Việt Nam.
Các dòng máy uốn ống KATA:
- Máy uốn ống NC-38 -NC89– cho xưởng vừa và nhỏ
- Máy uốn ống CNC 2 tầng khuôn 4 trục servo – cho sản xuất hàng loạt với 2 bán kính
- Máy uốn ống CNC 3 tầng khuôn – cho chi tiết phức tạp với 3 bán kính
- Máy uốn ống CNC 11 trục xoay đầu – cho chi tiết phức tạp nhất, đa mặt phẳng
- Máy uốn ống DW 130NC – cho ống cỡ lớn Φ130×12mm
Dịch vụ của KATA:
- Tư vấn chọn máy dựa trên bản vẽ và sản lượng thực tế
- Uốn thử mẫu trước khi đầu tư
- Lắp đặt và chạy thử tại xưởng khách hàng
- Đào tạo vận hành và bảo trì
- Cung cấp phụ tùng chính hãng
- Bảo trì định kỳ và hỗ trợ kỹ thuật khẩn cấp
- Bảo hành 12 tháng, hỗ trợ 24/7
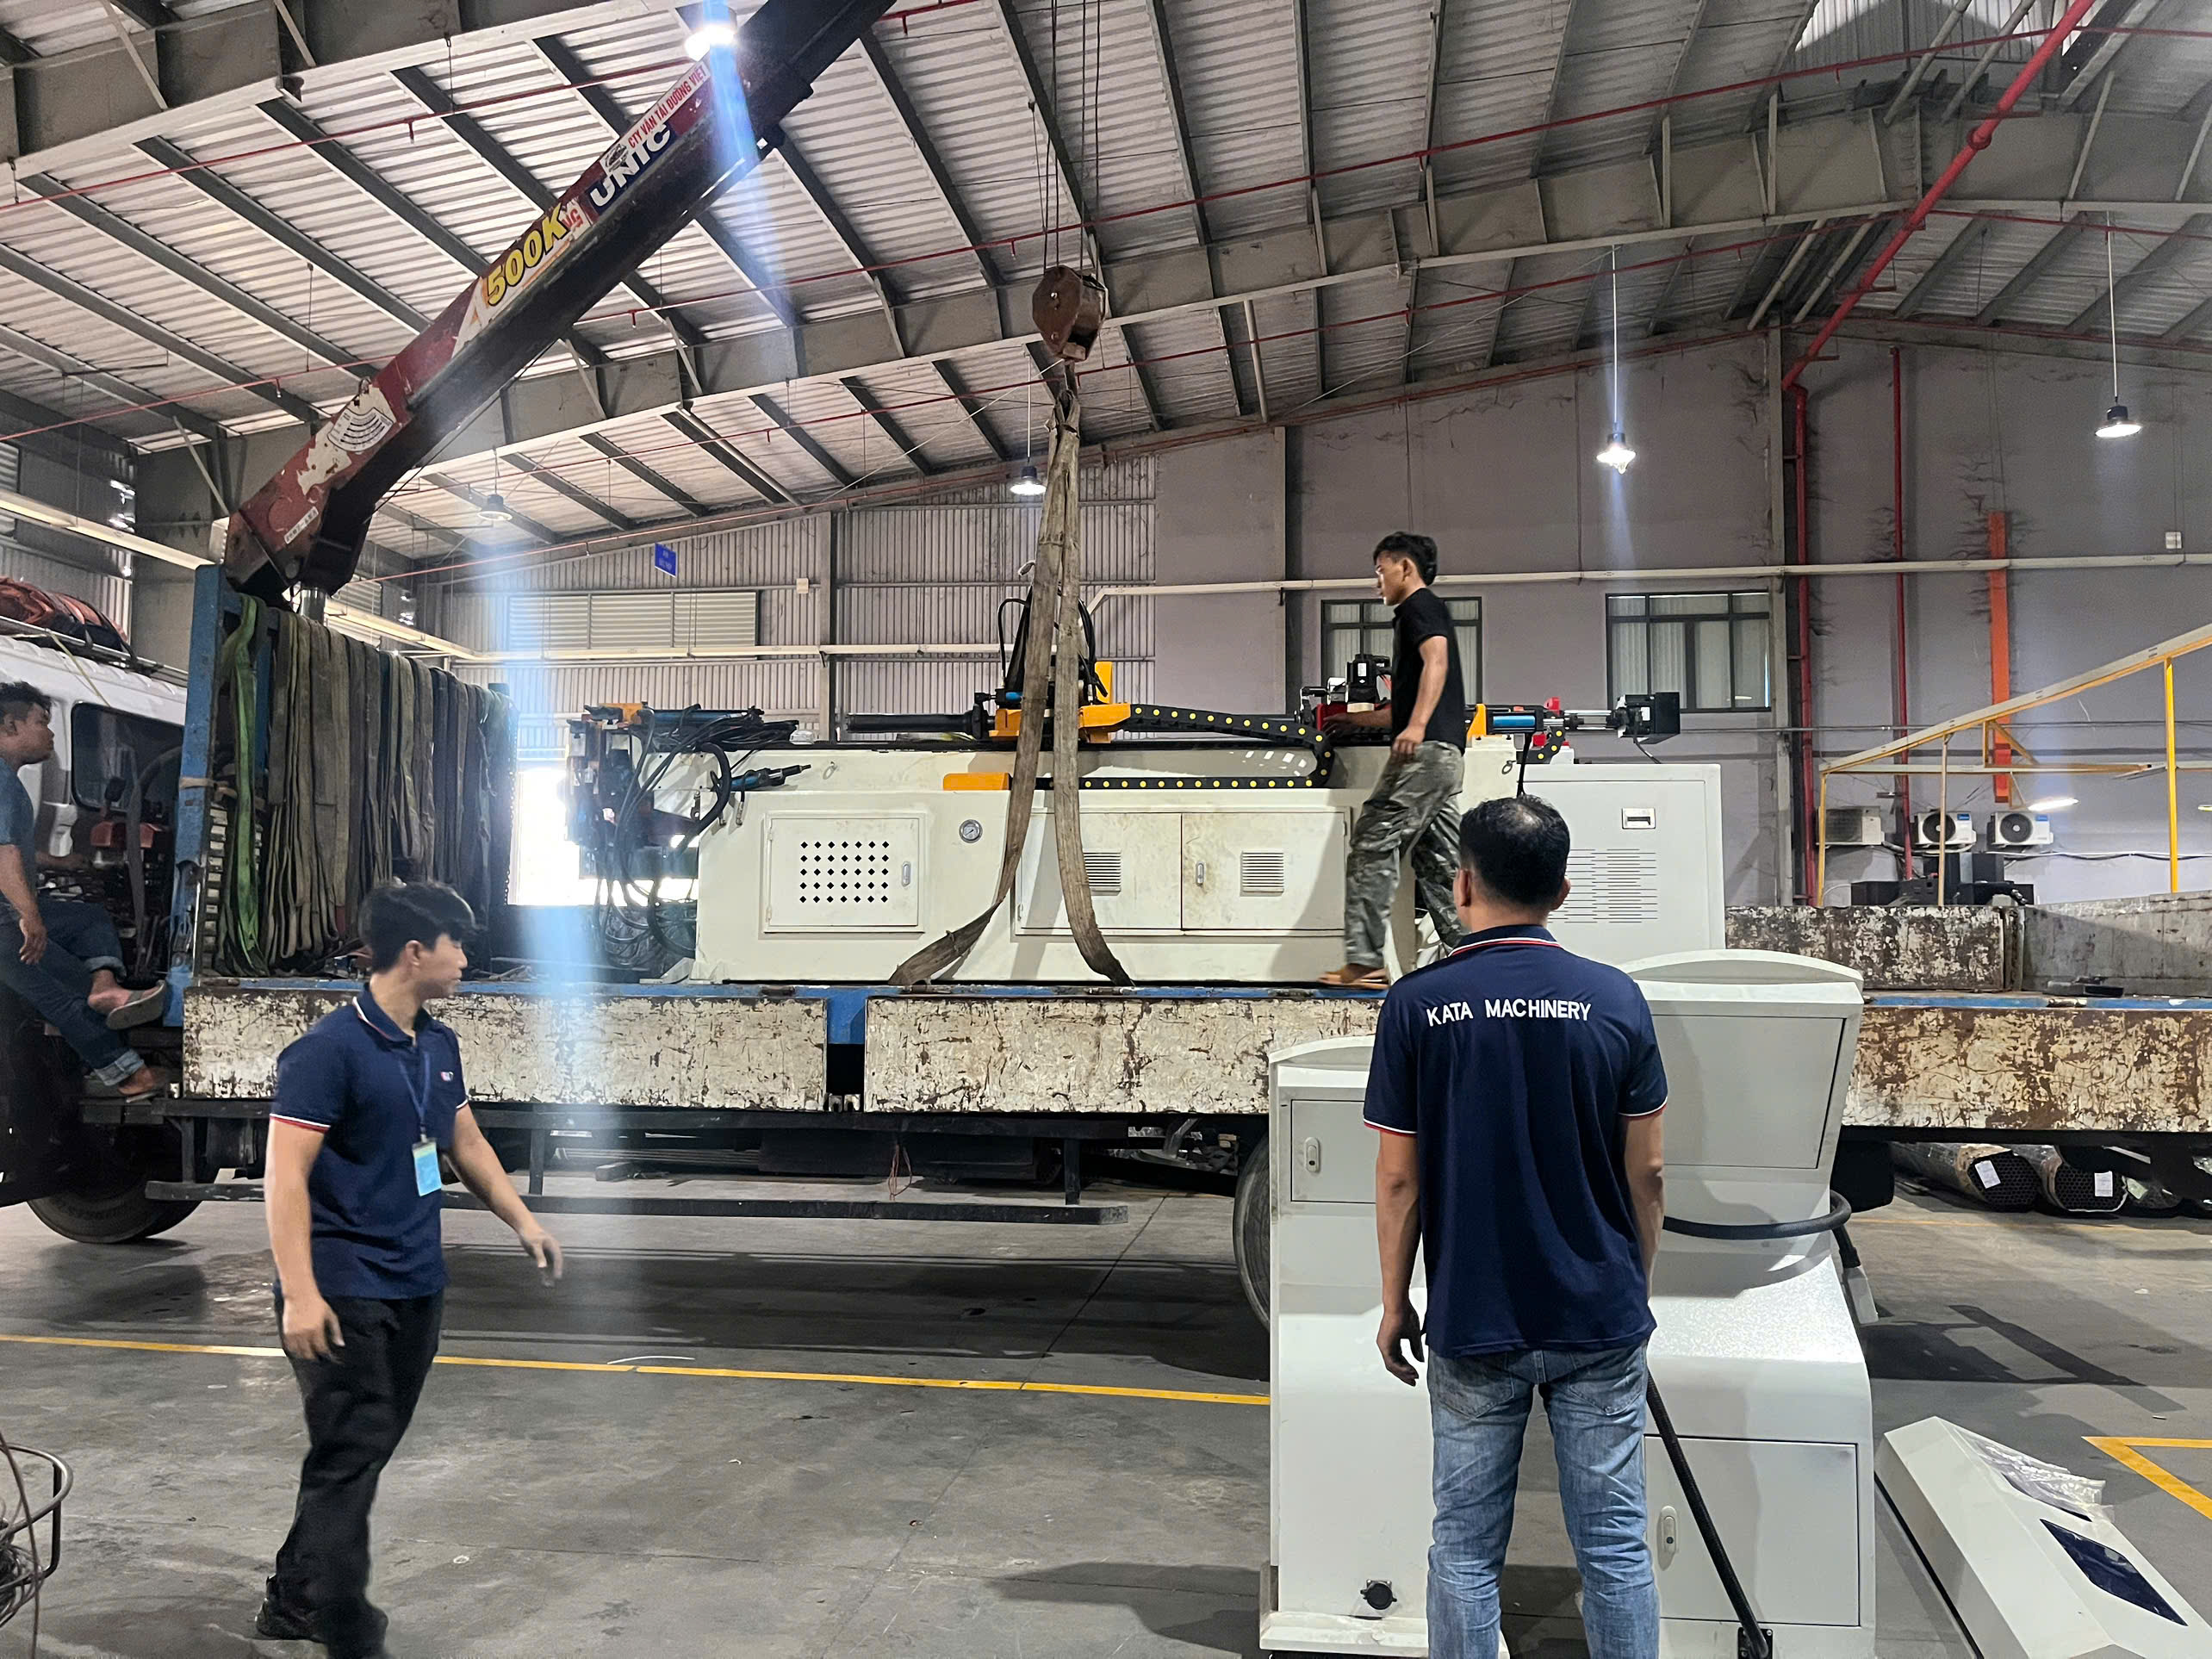
Tóm lại, hành trình từ một bản vẽ sản phẩm khách hàng gửi đến một hệ thống máy uốn ống hoàn chỉnh tại KATA bắt đầu bằng việc bóc tách bản vẽ – bóc tách các thông số OD, t, D/t, CLR, R/D, vật liệu và dung sai – để xác định cấu hình máy, dụng cụ và tham số uốn phù hợp. Bước uốn thử mẫu kiểm chứng bản vẽ trên thực tế, đo đạc độ móp oval, độ mỏng thành ống và độ chính xác góc uốn trước khi khách hàng quyết định đầu tư. Điểm khác biệt của KATA không chỉ nằm ở quy trình mà còn ở bề dày kinh nghiệm, kiến thức chuyên sâu về kỹ thuật uốn ống và hàng trăm case study thực tế đã triển khai thành công trên khắp Việt Nam. Với các dòng máy uốn ống CNC 2 tầng khuôn 4 trục servo, 3 tầng khuôn, CNC 11 trục xoay đầu và DW 130NC, cùng chính sách bảo hành 12 tháng và hỗ trợ kỹ thuật 24/7, KATA là đối tác đáng tin cậy cho doanh nghiệp muốn nâng cấp năng lực sản xuất.

